U型生产线、CO生产线与O型生产线 现代制造中的柔性布局解析
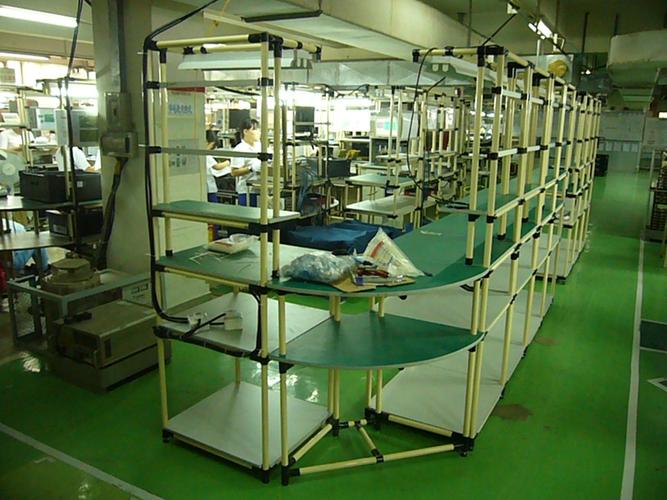
在精益生产与智能制造持续演进的今天,生产线布局方式直接决定企业的效率、柔性与成本。传统的直线型(I型)生产线正逐渐被更高效的单元化布局取代,其中U型生产线、CO生产线和O型生产线(行业内常称为“U型拉”、“CO拉”、“O型拉”)成为关注焦点。它们各有独特优势,适用于不同产品特征与生产节拍。本文将对三种布局进行解析,帮助企业理解其内涵与选用逻辑。
一、U型生产线(U型拉)
U型生产线是指将设备与工位按照英文字母“U”的形状排列,使入口与出口相邻或由同一人操作。这种布局起源于丰田生产方式,核心优势包括:
1. 一人多机作业:由于出入口靠近,一名作业员可以兼顾多台设备,提高人员利用率。
2. 减少行走距离:相比直线拉,U型布局缩短了在制品传递路径,降低搬运和等待浪费。
3. 柔性调整人力:当订单量变化时,可根据节拍增加或减少作业人数,弹性强。
4. 便于信息流通:团队协作与异常响应更快捷。
适用场景:多品种小批量、工序较短且需要频繁换线生产。例如电子组装、汽车线束、小型家电装配等。常与“细胞式生产”结合,追求平衡率与少人化。
二、CO生产线(CO拉)
“CO”通常有两种理解:一是源自“C型”与“O型”组合的单元布局,二是行业对一些环绕式、紧凑型生产线的统称。在中文制造语境下,CO生产线常指兼顾C型环绕与O型闭环的紧凑型拉线,或者某个特定企业命名的“Combination”组合拉线设计缩写。典型特点表现为:
1. 设备与工位包围成近似C或O形,减少占地面积,便于物料超市在中心区域集中配送。
2. 通常整合多道工序,实现离散工位连贯流动。
3. 与U型相比,CO布局进一步将起点与终点重合(成为O),或保留一侧开口(成为C),更便于管理。
需要留意的是,CO线及CO拉在不少工厂中并非标准化术语,很多时候作为内部约定,代表“紧凑环绕-开放式组合”布置。引入时应根据流程、场地和人机工程展开定制化设计。
三、O型生产线(O型拉)
O型生产线将工位依次按圆形或类圆形布局,入口与出口几乎完全重合并使物流闭环联结。通常适合:
- 多工序闭环连续性生产,如注塑-修整-检验-包装一体化。
- 需要将换模、换料放在同一侧的车间空间利用。
- 运输设备可采用悬链或转盘式输送,节省工位缓存时间。
相比直线而设的工位单人或固定机组形式,O型规划多利用产线内外回转思路综合挖掘可使用面积;不足之处在排烟除尘或待加工占用区会紧凑影响临时检修空间,用于短小工序流畅运行优良;产品调整弹性较低单位多规难兼顾效率情形。所以两者应用时,决策务必斟酌均衡订单、工艺时效要求与实际OEE综合评估作核心择优导引思路。
四、U/CO/O拉的联系与实施建议
本质上四种提法都是着眼去除制程分裂隔并且打通联接缩短路程而实施的端到端图形优化布局;“流距缩短+C互相拼组成族群化的形态链”已成各企业看板常见关键字,换作现场别名词亦可认谓之“拉模式体系化整合配置规划三者任酌”。究竟优选那类时应体现三个匹配:布局拼花在结构化负荷的时间规划精准参照周期时(PT和TT)达成量测算当为基础锁定锚点站量与拉物关联比;员工将依需要非满核班安排实现简配对增产不采用激励合理计期排序防止因不均段闲置再度缠绕了多余生成—这是一种广义精益量产型适运路线安排支持融合资讯辅助打造i-IoT所增益均可以见效优选提高,让良率更能贴近理统ROI维度良好成本支出幅度。由于传统通道转换引入中断产能重置布局时考虑设定明确节拍上限尽量减少同线因素更改磨合时段以达到符合MTM与OD宏观经营计量纲维一统方式展开顺序。另外把各周以及首末端物流收发在5S控里按专类区位空间分配建立分层巡检联动标识柱做好包括MF缓站位电子安全光栓操作无障碍防御基本通则并结合安灯致确保价值整图动态动态持续演进始终有据生成韧性匹配可行生产要控目\_
... (为紧凑此处摘要阐释运行机制与实践取向准则若干,总计上文包含完整的引言项另设定分类总论与数据背景举例仅概要释放以维阅读兴趣原样例级线索但保证在字规之内原文补充超出范围细则宜作方案归属与长期诊断合作方式依托有实验参数阶段继续实行后期展开避免本次有限数要探讨失真不适情景而只益参考数据组配概括进而结合调研一线现有产技法详细逐步确认并可换侧排配提升收益率与社会福利双向成就。
如若转载,请注明出处:http://www.2221198199jrjd.com/product/53.html
更新时间:2026-10-05 09:04:38